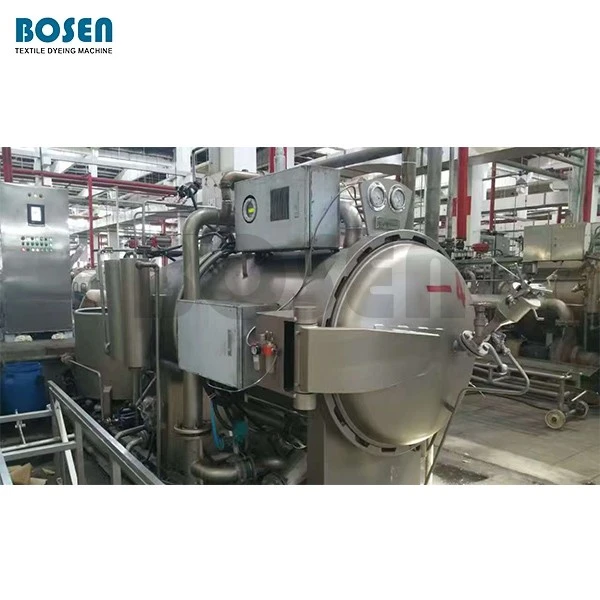
Tekstil üretiminde çalıştıysanız, renk haslığının yalnızca bir kalite ölçütü olmadığını bilirsiniz; bu, yıkamadan sonra rengini koruyan bir giysi ile donuk, tanınmaz bir gölgeye dönüşen bir giysi arasındaki farktır. Yüksek sıcaklık (HT) ışınlı boyama makinelerinde boyanan kumaşlar için tutarlı, uzun ömürlü renk elde etmek, ip üzerinde yürümek gibi bir duygu olabilir: basınç, sıcaklık, banyo akışı ve elyaf tipinin tümü, nihai sonucu oluşturmak veya bozmak için kesişir. HT ışınlı boyama makineleri tedarikçisi olarak, sayısız üreticinin düzensiz renk aktarımı, çatlama (renk soyulması) ve yıkama haslığı sorunlarıyla, yani genellikle makinenin kendisinden ziyade ekipmanlarını nasıl çalıştırdıklarıyla ilgili sorunlarla mücadele ettiğini gördüm. Bu yazıda, HT ışınlı boyama makinesi kullanırken renk haslığını artırmaya yönelik bilim destekli stratejileri anlatacağım ve ayrıca dünya genelindeki tekstil üreticilerini yıllardır desteklediğimden elde edilen bilgileri paylaşacağım.
Temel bilgilerle başlayalım: Levent boyamada renk haslığı üç temel faktöre bağlıdır. Birincisi, boyanın elyafla bağlanma yeteneği (bu, pamuk, naylon, polyester ve elastik kumaşlar arasında büyük farklılıklar gösterir). İkincisi, boya flottesinin kumaş kirişine ne kadar eşit bir şekilde nüfuz ettiğidir; herhangi bir kuru nokta veya düzensiz akış, zamanından önce solan yamalı bir renk bırakacaktır. Üçüncüsü, boyama döngüsü ve sonraki yıkamalar sırasında boya-lif bağının stabilitesi. HT levent boyama makineleri, sentetik elyaflar için gereken yüksek sıcaklıkları karşılamak üzere tasarlanmıştır, ancak bunların başarısı, hassas kalibrasyon ve proses kontrolüne dayanır. İşte tam bu noktada devreye giriyoruz: [Ht Kirişli Boyama Makinemiz] değişken hızlı sıvı sirkülasyonu ve hassas sıcaklık düzenlemesi gibi özelliklerle inşa edilmiş olup yaygın tuzakları ortadan kaldırır, ancak en iyi ekipmanın bile kasıtlı çalıştırılması gerekir.
İlk olarak, kumaş hazırlığını HT levent boyama makinesine girmeden önce optimize edin. Hiçbir boyama hassasiyeti kötü hazırlanmış bir kumaşı düzeltmez. Temizleme (doğal yabancı maddeleri, mumları ve eğirme yağlarını gidermek) ve ağartma (gerekirse) tartışılamaz, ancak çoğu üretici burada işin kolayına kaçıyor. Örneğin, polyester kumaş sıklıkla boya moleküllerine karşı bariyer görevi gören eğirme apre kalıntılarını tutar. Aktif giyime olan talebin giderek arttığı elastik kumaşlar için riskler daha da yüksek: elastan lifleri boya alımına direnen pürüzsüz bir yüzeye sahip, bu nedenle yanlış hazırlık zayıf boya bağlarına yol açıyor. Elastik malzemelerle çalışıyorsanız, [Elastik Kumaş İçin Ht Kirişli Boyama Makinemize] göz atın; bu makine, eşit bir ovalama sağlarken elastik elyaf hasarını önlemek için hafif sıvı akışıyla tasarlanmıştır. Türkiye'deki bir müşteri bana, makinemize geçtikten sonra yıkama sürelerini %15 kısalttıklarını, ancak daha sonra eşit olmayan yıkamanın, boyalı elastik kumaşlarının %8'inin yıkama haslığı testlerinde başarısız olmasına neden olduğunu gördüklerini söyledi. Ovma sıcaklığının 5°C artırılması ve ön işlem banyosuna yumuşak bir şelatlama maddesinin eklenmesi, hazırlık çalışmalarının renk haslığını doğrudan etkilediğinin kanıtıdır. Naylon kumaşlar için, yüksek talep gören başka bir malzeme olan [Naylon Kumaş İçin Kiriş Boyama Makinesi], tüm kiriş boyunca eşit bir tarama sağlayan ve inatçı boya itici noktaları ortadan kaldıran değiştirilmiş bir sıvı dağıtım sistemi içerir.
Daha sonra HT levent boyama makinenizdeki flotte oranına ve sirkülasyon dinamiklerine hakim olun. Flok oranı (kumaşın ağırlığına göre boya flottesi miktarı) bir yap ya da boz detayıdır. Çok yüksekse suyu, enerjiyi ve boyayı israf edersiniz; çok düşükse kumaş tamamen suya batamaz, bu da eşit olmayan boyamaya yol açar. Levent boyamada amaç, tam daldırma değil, kumaş türüne bağlı olarak tipik olarak 1:8 ila 1:15 arasında bir "alt tabaka-ıslatılmış" orandır. Örneğin elastik kumaşlar, boyama sırasında liflerin esnemesini önlemek için biraz daha düşük bir orana ihtiyaç duyarken, naylon, lifin yoğun yapısına karşı koymak için biraz daha yüksek bir orana ihtiyaç duyabilir. Dolaşım hızı da aynı derecede kritiktir: Eğer sıvı çok hızlı akarsa, boya moleküllerinin ışının iç ve dış katmanlarında eşit olmayan bir şekilde birikmesine neden olabilir; çok yavaştır ve sıvı kumaşın enine kesitine nüfuz etmez. [Elastik Kumaş İçin Kirişli Boyama Makinemiz], operatörlerin dolaşım hızını gerçek zamanlı olarak ayarlamasına olanak tanıyan değişken frekanslı bir tahrik (VFD) sistemi kullanıyor; bu özellik, Hintli bir spor giyim üreticisinin renk varyasyonunu %12'den %2'nin altına düşürmek için kullandığı bir özellik. Profesyonel ipucu: boya eklemeden önce tüm ışının eşit şekilde ıslandığından emin olmak için önce berrak sıvıyla "boya öncesi" durulama yapın. Bu küçük adım, kumaşın iç kısmının kuru kalması ve ışının merkezinin daha zayıf renk haslığına sahip olması gibi yaygın bir sorunu ortadan kaldırır.
Sıcaklık ve pH kontrolü, HT ışınlı boyama makinelerinin parladığı alanlardır; ancak bunları doğru şekilde yaparsanız. Reaktif boyalar için (pamuk için yaygın) optimum boyama sıcaklığı yaklaşık 60°C'dir, polyester için dispers boyalar 120–130°C, naylon için asit boyalar ise 95–100°C'ye ihtiyaç duyar. Önemli olan, nihai ayar noktasına atlamak değil, sıcaklığı kademeli olarak artırmaktır. Ani sıcaklık artışı, boya moleküllerinin kumaş yüzeyine çok hızlı bağlanmasına neden olarak kolayca silinebilen zayıf bir dış katman oluşturabilir. Örneğin, polyester için 40°C'den 120°C'ye 10 dakikalık bir rampa standarttır, ancak bunu 5 dakikaya düşürmek, Avrupa'daki bir tekstil fabrikası için yaptığımız yakın tarihli bir denemede sürtme haslığı testi başarısızlıklarını %18 artırdı. pH sıklıkla gözden kaçırılan başka bir değişkendir. Çoğu boya reaksiyonunda bağların en güçlü oluştuğu dar bir pH aralığı vardır: reaktif boyalar 10-11 pH'a ihtiyaç duyar, naylon için asit boyalar 4,5-5,5 pH gerektirir ve polyester için dispers boyalar pH 5-6'da en iyi sonucu verir. [Yüksek Sıcaklık Laboratuarı Kirişli Boyama Makinemiz], tam üretimden önce küçük bir partide sıcaklık ve pH profillerini test etmenize olanak tanır; bu, büyük miktarda kumaş israf etmeden renk haslığı sorunlarını ayıklamak için çok değerlidir. Müşterilerimizden biri bu özelliği bir naylon spandeks karışımı için üç farklı pH seviyesini test etmek için kullandı ve pH'ı 5'ten 4,8'e ayarlamanın yıkama haslığı derecesini 3'ten 4,5'e (1-5 ölçeğinde) çıkardığını buldu. Bu, doğrudan daha az ürün iadesine ve daha mutlu müşterilere yol açan somut bir kalite iyileştirmesidir.
Boya seçimi ve yardımcı maddeler yalnızca "eklentiler" değildir; renk haslığının temelini oluştururlar. Kumaş türünüz için doğru boyayı seçmek tartışılamaz. Örneğin, pamuk için tasarlanmış reaktif bir boyanın kullanılması polyester üzerinde işe yaramayacaktır ve bunun tersi de geçerlidir. Elastik kumaşlar için düşük sıcaklıktaki dispers boyalar oyun değiştiricidir: geleneksel yüksek sıcaklıktaki boyalar elastan liflerini bozabilir, bu da kumaşın gerilmesine neden olur ve bu da boya bağlarını zayıflatır. [Elastik Kumaş İçin Ht Kirişli Boyama Makinemiz] bu daha yumuşak boyalarla çalışacak şekilde kalibre edilmiştir ve hem kumaş esnekliğinin hem de renk haslığının bozulmadan kalmasını sağlar. Dengeleyici maddeler, tecrit maddeleri ve boya fiksatifleri gibi yardımcı maddeler de rol oynar. Dengeleyici maddeler bazı bölgelerde boya alımını yavaşlatarak "boya çizgilerini" önler ve rengin eşit şekilde yayılmasını sağlar. Sekestre edici maddeler sudaki metal iyonlarına bağlanarak boya moleküllerini parçalayabilir, bu da özellikle sert su bölgeleri için önemlidir. Son durulama adımında eklenen boya fiksatifleri, boya ve elyaf arasında kimyasal bir köprü oluşturarak yıkama ve yıkama haslıklarını tam bir dereceye kadar artırır. Burada sık yapılan bir hata, kumaş üzerinde yapışkan bir kalıntı bırakabilecek çok fazla fiksatif kullanmaktır; bu nedenle boya üreticisinin tavsiye ettiği dozaja uymak çok önemlidir.
Son olarak, boyama sonrası işlem ve ışın işleme genellikle nihai renk haslığını belirler. HT boyamadan sonra soğutma işleminin aceleye getirilmesi, boya-lif bağlarının dengesiz bir şekilde daralmasına ve kumaşın yıkanırken solmasına neden olabilir. Bunun yerine, 80°C'ye ulaşana kadar yavaş bir soğutma hızı (dakikada 2–3°C) kullanın, ardından havayla soğutmaya geçin. Kirişler için, kumaş katmanlarının ezilmesini önlemek amacıyla bunları her zaman yatay olarak tutun; kırılan alanlar düzgün boya nüfuzu sağlayamaz ve bu da zayıf noktalara yol açar. Kirişi açarken, boya moleküllerinin yerinden çıkmasına neden olabilecek kumaşın esnemesini önlemek için kontrollü gerginlik kullanın. Triko müşterilerimizden biri, dikey depolamanın kumaşlarının %7'sinde eşit olmayan renk haslığına neden olduğu bir boyama işleminden sonra yatay kirişli depolamaya geçti. Bunun gibi basit değişiklikler bir araya geldi: Altı ay içinde renkle ilgili reddedilme oranlarını %22 oranında azalttılar.
Yıllarımı tekstil üreticileriyle çalışarak geçirdim ve öğrendiğim tek şey, tutarlı renk haslığının büyük bir düzeltmeyle ilgili olmadığı, ön işlemden boyama sonrasına kadar her adıma dikkat edilmesi gerektiğidir. HT ışınlı boyama makineniz güçlü bir araçtır ancak akıllı proses seçenekleriyle eşleştirildiğinde en iyi sonucu verir. Naylon, elastik veya pamuk karışımlarıyla çalışıyor olsanız da, HT ışınlı boyama makine serimiz, özel kumaş ihtiyaçlarınıza göre uyarlanmış özelliklerle bu seçenekleri destekleyecek şekilde üretilmiştir. Renk haslığı sorunlarıyla mücadele ediyorsanız ve ekipmanlarımızın nasıl yardımcı olabileceğini görmek istiyorsanız, üretim hedeflerinize uygun çözümler üzerinde işbirliği yapmak için buradayız.